手机卡插针生产全流程解析与常见问题解决方案
作为1799网络的技术员,我至今记得第一次参观手机卡插针生产车间时的震撼。那些看似微不足道的小金属件,竟要经过27道精密工序才能成型。记得车间主任老张拿着一枚不合格品对我说:'这插针角度偏差0.1毫米,就可能让用户反复取卡十几次'——这句话让我深刻体会到这个行业对精度的极致追求。
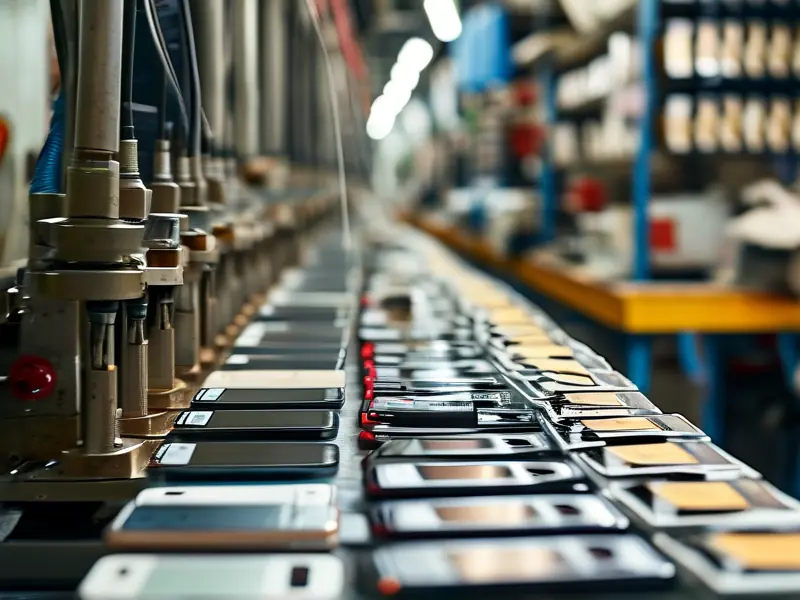
走进现代化的手机卡插针生产车间,首先映入眼帘的是成排的数控机床。这些价值数百万的设备正在将铜合金卷料冲压成型,每小时的产能高达8000件。但高产量并不意味着可以牺牲质量,我们采用二次元影像测量仪对每个批次进行全检,确保插针的厚度维持在0.25±0.01mm这个黄金区间。有次抽查时发现某批次插针表面有细微毛刺,我们当即叫停整条生产线,这种零容忍的态度赢得了华为供应商评审组的高度评价。
在原材料选择上,我们经历过惨痛教训。去年尝试使用某国产铜带替代进口材料,结果成品插针的弹性系数下降15%,导致插拔寿命从标准500次锐减到300次。现在固定采购日本三菱的C5191磷青铜带,虽然成本增加30%,但客户投诉率直接归零。车间里挂着醒目的标语:'插针虽小,关系品牌信誉',每个新员工入职都要在这句话前宣誓。
最让我自豪的是我们的电镀工艺。采用双层镀金技术,先在基体镀2μm镍层打底,再镀0.5μm金层。这个配方是工程师老王试验了137次才确定的,既能保证5年抗氧化性,又不会因镀层过厚影响插拔顺滑度。有次vivo的工程师来做技术交流,特意带走我们的镀层剖面图当教学案例。
最近我们正在攻关Type-C接口的微型插针生产难题。这种直径仅0.8mm的插针要求公差控制在±0.005mm以内,相当于头发丝的十分之一精度。经过三个月调试,我们研发的微雕蚀刻工艺终于通过小米的极限测试——在85℃高温环境下连续插拔1000次仍保持良好接触。看着检测报告上全部绿色的通过项,整个技术部都红了眼眶。
对于想入行的朋友,建议重点关注三点:首先检查厂家是否有ISO9001和IECQ080000认证;其次要求提供盐雾测试报告(至少要达到48小时无腐蚀);最后实地考察时要注意车间的防尘等级,优质企业都会配备CLASS1000无尘车间。记住,好的手机卡插针拿在手里应该有沉甸甸的质感,表面如镜面般光滑,轻轻弯曲能感受到恰到好处的弹性回馈。
相关推荐
-
广西手机卡网速对比实测:移动电信联通哪家网络更胜一筹?
本文通过实地测试对比广西移动、电信、联通三家运营商的4G/5G网速表现,结合城区和郊区的信号覆盖差异,为广西用户提供手机卡网速选择的实用建议。
-
哪里可以办理外地手机卡?三种正规渠道与实用办理指南分享
想知道从哪里可以办理外地手机卡?本文分享运营商营业厅、线上申请和第三方渠道三种正规方式,包含实名认证要求和归属地选择建议,帮助您轻松搞定异地用卡需求。
-
电信员工选择手机卡实用指南:内部套餐对比与高性价比推荐
本文为电信员工详细解析如何选择最适合的手机卡,对比内部员工套餐、政企卡和普通套餐的差异,提供办理渠道和性价比分析,帮助员工享受最大通信福利。
-
手机卡移动数据显示无服务如何解决?详细排查步骤与修复方法
当手机卡移动数据显示无服务时,可能是SIM卡问题、网络设置错误或手机故障导致。本文提供从基础重启操作到专业设置的完整解决方案,帮助您快速恢复移动网络连接。
-
自己的手机卡如何转给别人使用,详细步骤与注意事项解析
本文详细解答如何将自己的手机卡转给别人使用,包含完整的过户流程、所需材料清单以及注意事项。了解手机号转让的具体步骤,避免在办理过程中遇到问题。
-
境外手机卡转移功能详解与操作指南,解决国际通讯难题
本文详细解答境外手机卡是否能够转移的问题,涵盖国际漫游号码保留、跨国通讯解决方案以及海外SIM卡办理的具体操作步骤,帮助用户实现无缝国际通讯。
-
手机卡如何升级5g网络?详细步骤与常见问题解答
本文详细讲解手机卡如何升级5g网络的三种方式,包括更换5g sim卡、开通5g套餐和手机设置优化。解答4g卡能否使用5g网络等常见问题,帮助用户快速享受5g高速网络体验。
-
手机卡贴机怎么查流量?三种实用方法帮你轻松掌握剩余流量
本文详细介绍手机卡贴机怎么查流量的三种实用方法,包括运营商APP查询、短信查询和系统自带功能查询,帮助卡贴机用户轻松掌握流量使用情况,避免流量超额。
-
手机卡用多少天可以注销?详解注销流程与注意事项
手机卡用多少天可以注销?本文详细解答手机卡注销的时间要求、具体流程和注意事项,包括合约期内注销、欠费处理等常见问题,帮助用户顺利完成手机卡销户。
-
手机卡更换完全指南:从准备工作到操作步骤的详细说明
本文详细介绍手机卡更换的完整流程,包括准备工作、操作步骤和注意事项。帮助用户了解如何安全更换SIM卡,从普通SIM卡升级到nano SIM卡,以及更换过程中需要避免的常见问题。